


เมื่อผู้ตรวจสอบคุณภาพวัดเพลาด้วยเครื่องทดสอบความแข็งลีบแบบพกพาและได้รับ 640 HL ในขณะที่ข้อกำหนดเฉพาะของกระบวนการต้องใช้ 630±15 HL ผลลัพธ์จะยอมรับได้หรือไม่ หากความไม่แน่นอนของการวัดมีค่าเพียง ±3 HL คำตอบคือ ใช่ หากความไม่แน่นอนถึง ±8 HL จะไม่สามารถตัดสินผลลัพธ์ได้โดยตรง นี่คือผลกระทบจากความไม่แน่นอนในการวัดในโลกแห่งความเป็นจริง ไม่ใช่แนวคิดทางทฤษฎีที่มีความสำคัญเฉพาะในห้องปฏิบัติการมาตรวิทยาเท่านั้น เป็นพารามิเตอร์พื้นฐานที่วิศวกร ผู้ตรวจสอบ และผู้จัดการคุณภาพทุกคนจำเป็นต้องเข้าใจ
ความไม่แน่นอนในการวัดคืออะไร?
ความไม่แน่นอนในการวัดเป็นพารามิเตอร์ที่กำหนดลักษณะของการกระจายตัวของผลการวัด โดยจะกำหนดช่วงเวลาที่ค่าที่วัดได้อยู่อย่างสมเหตุสมผล คณะกรรมการร่วมสำหรับแนวทางมาตรวิทยา (JCGM) กำหนดไว้ใน GUM ว่าเป็นพารามิเตอร์ที่เกี่ยวข้องกับผลลัพธ์ของการวัดที่ระบุลักษณะการกระจายตัวของค่าที่อาจนำมาประกอบกับการวัดอย่างสมเหตุสมผล
ในทางปฏิบัติ ผลการวัดที่สมบูรณ์ควรแสดงเป็นค่าที่วัดได้±ความไม่แน่นอน หากไม่มีความไม่แน่นอน การวัดจะไม่สามารถเปรียบเทียบกับข้อกำหนดความคลาดเคลื่อนหรือกับผลลัพธ์อื่นจากเครื่องมืออื่นได้ ตัวอย่างเช่น เมื่อซื้อเครื่องทดสอบความแข็งแบบบริเนลแบบดิจิทัล ความไม่แน่นอนที่เพิ่มขึ้นซึ่งระบุไว้ในใบรับรองการสอบเทียบถือเป็นหลักฐานโดยตรงของความสามารถในการตรวจวัดของอุปกรณ์
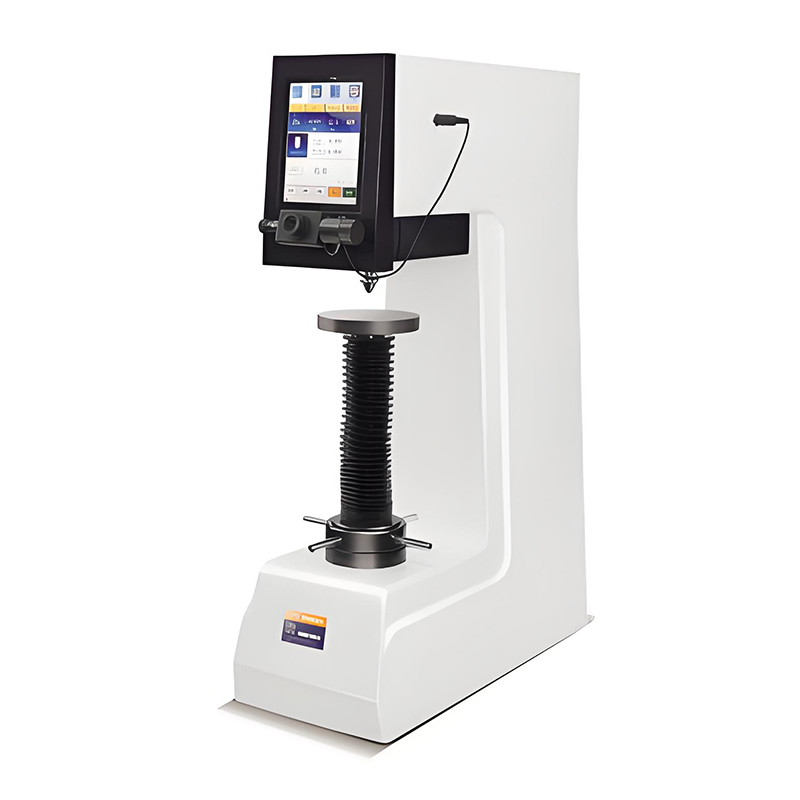 เครื่องทดสอบความแข็ง Brinell แบบดิจิตอลหน้าจอสัมผัส HBS-3000ET พร้อมป้อมปืนแบบแมนนวล เครื่องทดสอบความแข็งแบบบริเนลแบบดิจิทัลนี้ให้การทำงานแบบหน้าจอสัมผัสและการควบคุมแรงอัตโนมัติ ช่วยให้มั่นใจในการวัดที่เชื่อถือได้ ใบรับรองการสอบเทียบช่วยเพิ่มความไม่แน่นอน ซึ่งเป็นข้อพิสูจน์โดยตรงถึงความสามารถในการตรวจวัดเพื่อการควบคุมคุณภาพ ดูผลิตภัณฑ์ →
ความไม่แน่นอนในการวัดไม่เหมือนกับข้อผิดพลาดในการวัด ข้อผิดพลาดคือความแตกต่างระหว่างค่าที่วัดได้กับค่าจริง และโดยปกติจะไม่ทราบค่าจริง ความไม่แน่นอนคือช่วงที่ระบุปริมาณการกระจายตัวของผลการวัด แม้ว่าข้อผิดพลาดอย่างเป็นระบบจะได้รับการแก้ไขแล้ว แต่ความไม่แน่นอนยังคงมีอยู่ หลังจากสอบเทียบเครื่องทดสอบความแข็งแล้ว ความเบี่ยงเบนอย่างเป็นระบบจะได้รับการแก้ไข แต่ความไม่แน่นอนที่เกิดจากกระบวนการสอบเทียบจะยังคงอยู่ ด้วยเหตุนี้ใบรับรองการสอบเทียบทุกฉบับจึงระบุถึงความไม่แน่นอนที่เพิ่มขึ้น โดยจะแจ้งให้ผู้ใช้ทราบว่าผลการวัดค่าของอุปกรณ์นั้นเชื่อถือได้เพียงใด
ความไม่แน่นอนประเภท A และ B: แหล่งที่มาต่างกัน วิธีการต่างกัน
ความไม่แน่นอนประเภท A ได้รับการประเมินโดยใช้วิธีการทางสถิติจากการวัดซ้ำ ความไม่แน่นอนประเภท B ขึ้นอยู่กับข้อมูลที่ไม่ใช่ทางสถิติ เช่น ใบรับรองการสอบเทียบ ข้อมูลจำเพาะของผู้ผลิต ข้อมูลอ้างอิงที่เผยแพร่ และสภาพแวดล้อม
ตัวอย่างเช่น ในการทดสอบความแข็งของ Vickers การวัดห้าครั้งของชิ้นงานเดียวกันจะให้ค่า 318, 322, 319, 321 และ 318 HV ค่าเฉลี่ยคือ 319.6 HV และค่าเบี่ยงเบนมาตรฐานการทดลองคือ 1.7 HV ค่าความไม่แน่นอนมาตรฐานของค่าเฉลี่ยคือ 1.7 หารด้วยรากที่สองของ 5 ซึ่งเท่ากับ 0.76 เอชวี นี่คือการประเมินประเภท A
ในทางกลับกัน ใบรับรองการสอบเทียบอาจระบุค่าความไม่แน่นอนแบบขยายที่ ±6 HV โดยมีปัจจัยความครอบคลุม k เท่ากับ 2 ความไม่แน่นอนมาตรฐานคือ 6 หารด้วย 2 หรือ 3 เอชวี นี่คือการประเมินประเภท B
ในการคำนวณความไม่แน่นอนรวม ให้รวมส่วนประกอบต่างๆ ด้วยผลรวมราก-กำลังสอง สำหรับตัวอย่างนี้ ความไม่แน่นอนรวม u c เท่ากับรากที่สองของ 0.76 2 บวก 3 2 ซึ่งมีค่าประมาณ 3.1 HV
| วิธีการประเมินผล | ประเภท ก | ประเภทบี |
| แหล่งข้อมูล | การวัดซ้ำ | การสอบเทียบ certificate, specifications, reference data |
| พื้นฐานทางสถิติ | ส่วนเบี่ยงเบนมาตรฐานของค่าเฉลี่ย | หารด้วยปัจจัยความครอบคลุม k |
| ตัวอย่างในการทดสอบความแข็ง | ห้าการวัด: 318, 322, 319, 321, 318 HV | การสอบเทียบ certificate: U=6 HV, k=2 |
| ความไม่แน่นอนมาตรฐาน | 0.76 HV | 3 HV |
ความไม่แน่นอนในการวัดและการควบคุมคุณภาพ: ผลกระทบในทางปฏิบัติ
ความไม่แน่นอนในการวัดส่งผลโดยตรงต่อการตัดสินใจผ่านไม่ผ่าน กลยุทธ์การสอบเทียบ และการตรวจสอบลูกค้า
เมื่อผลการวัดใกล้กับขอบเขตความคลาดเคลื่อน ความไม่แน่นอนจะเป็นตัวกำหนดว่าผลลัพธ์จะยอมรับได้จริงหรือไม่ พิจารณาข้อกำหนดด้านความแข็งที่ 315±10HV ค่าที่วัดได้ 320 เอชวี ที่มีความไม่แน่นอน ±5 เอชวี น่าจะยอมรับได้ แต่ด้วยความไม่แน่นอน ±15 เอชวี ผู้ตรวจสอบจึงไม่สามารถตัดสินใจได้อย่างมั่นใจหากไม่มีการสอบสวนเพิ่มเติม
กลยุทธ์การสอบเทียบยังขึ้นอยู่กับความไม่แน่นอนด้วย ความไม่แน่นอนในการวัดค่าที่น้อยลงช่วยให้ช่วงการสอบเทียบนานขึ้น ช่วยลดเวลาหยุดทำงานและค่าบำรุงรักษา ความไม่แน่นอนที่มากขึ้นจำเป็นต้องมีการสอบเทียบใหม่บ่อยขึ้น
ในระบบ ISO 9001 และ ISO/IEC 17025 ผู้ตรวจสอบจะให้ความสนใจอย่างใกล้ชิดกับวิธีที่ห้องปฏิบัติการประเมินและรายงานความไม่แน่นอนของการตรวจวัด ห้องปฏิบัติการที่ไม่สามารถแสดงให้เห็นถึงงบประมาณที่ไม่แน่นอนอาจไม่ผ่านการตรวจสอบการรับรอง แม้ว่าอุปกรณ์จะทำงานได้อย่างถูกต้องก็ตาม สำหรับองค์กรการผลิต การทำความเข้าใจความไม่แน่นอนก็ดีขึ้นเช่นกัน ความแม่นยำในการทดสอบวัสดุ และช่วยแก้ไขข้อพิพาทกับซัพพลายเออร์หรือลูกค้า เมื่อมีข้อสงสัยเกี่ยวกับผลการทดสอบ การคำนวณความไม่แน่นอนจะให้หลักฐานที่ชัดเจนเกี่ยวกับคุณภาพของผลิตภัณฑ์
วิธีการคำนวณความไม่แน่นอนในการวัด: กระบวนการทีละขั้นตอน
การประเมินความไม่แน่นอนของการวัดสามารถทำได้ในเจ็ดขั้นตอน ไม่จำเป็นต้องมีคณิตศาสตร์ขั้นสูง แต่ความเข้าใจที่ชัดเจนเกี่ยวกับกระบวนการวัดถือเป็นสิ่งสำคัญ
- กำหนดหน่วยวัดและสร้างแบบจำลองการวัด
- ระบุแหล่งที่มาของความไม่แน่นอนทั้งหมดที่อาจส่งผลต่อผลลัพธ์
- หาปริมาณส่วนประกอบแต่ละส่วนโดยใช้วิธี Type A หรือ Type B
- แปลงแต่ละองค์ประกอบให้เป็นค่าความไม่แน่นอนมาตรฐาน
- รวมค่าความไม่แน่นอนมาตรฐานทั้งหมดเข้าด้วยกันโดยใช้วิธีรูต-ผลรวม-กำลังสอง
- คูณความไม่แน่นอนที่รวมกันด้วยปัจจัยความครอบคลุม ซึ่งปกติแล้ว k เท่ากับ 2 เพื่อให้ได้ความเชื่อมั่นประมาณ 95 เปอร์เซ็นต์
- รายงานผลลัพธ์ที่สมบูรณ์ รวมถึงค่าการวัด ความไม่แน่นอนที่ขยาย และปัจจัยความครอบคลุม
ความไม่แน่นอนที่เพิ่มขึ้นด้วย k=2 คือรูปแบบการรายงานมาตรฐานที่ ISO/IEC 17025 และระบบการจัดการคุณภาพส่วนใหญ่คาดหวัง
ความไม่แน่นอนของการวัดในการทดสอบความแข็งและการวิเคราะห์วัสดุ
ในการทดสอบความแข็งและการวิเคราะห์ทางโลหะวิทยา ความไม่แน่นอนส่วนใหญ่มาจากการสอบเทียบอุปกรณ์ การเตรียมชิ้นงานทดสอบ เทคนิคของผู้ปฏิบัติงาน และสภาพแวดล้อม
อุปกรณ์อัตโนมัติและอุปกรณ์ดิจิทัลช่วยลดความไม่แน่นอนที่เกิดจากผู้ปฏิบัติงาน เครื่องทดสอบความแข็ง Brinell แบบดิจิทัลบนหน้าจอสัมผัสจะอ่านเส้นผ่านศูนย์กลางการเยื้องโดยอัตโนมัติและคำนวณค่าความแข็ง ซึ่งช่วยลดความแปรผันในการอ่านจากประมาณ 5 เปอร์เซ็นต์เหลือน้อยกว่า 1 เปอร์เซ็นต์ ซึ่งจะช่วยปรับปรุงองค์ประกอบความไม่แน่นอนประเภท A ได้โดยตรง
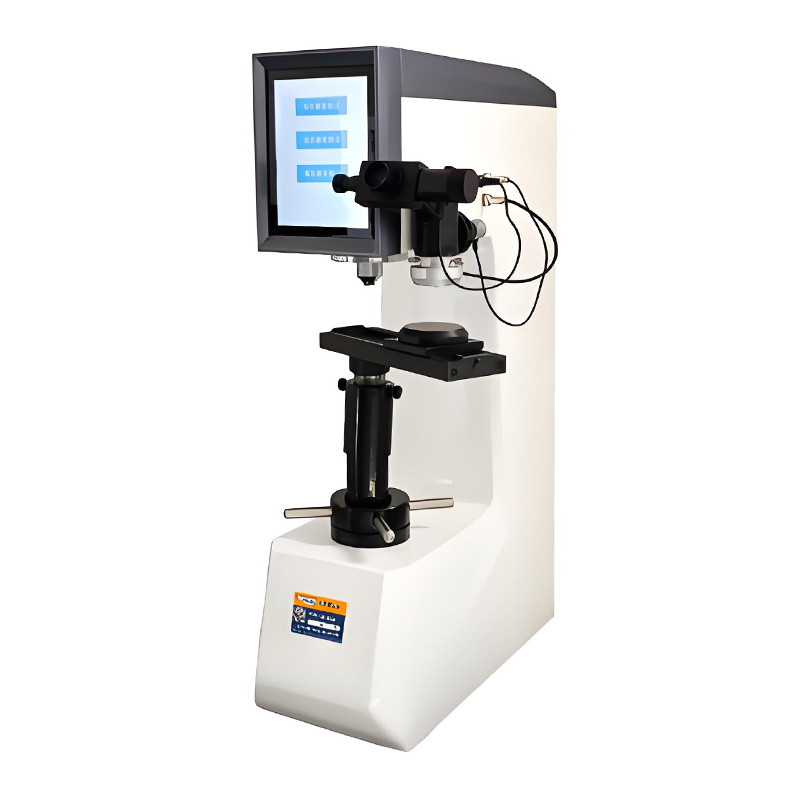 เครื่องทดสอบความแข็งแบบดิจิตอลมัลติฟังก์ชั่น HBRVS-187.5 สำหรับ Brinell, Rockwell และ Vickers เครื่องทดสอบความแข็งแบบดิจิทัลนี้ผสมผสานวิธีการของ Brinell, Rockwell และ Vickers เข้าด้วยกันในหน่วยเดียว ช่วยลดความแตกต่างอย่างเป็นระบบจากการเปลี่ยนแปลงอุปกรณ์ และเหมาะสำหรับวัสดุที่หลากหลายในห้องปฏิบัติการหรือในโรงงานอุตสาหกรรม ดูผลิตภัณฑ์ →
สำหรับห้องปฏิบัติการที่ต้องการสลับระหว่างวิธี Brinell, Rockwell และ Vickers เครื่องทดสอบความแข็งแบบมัลติฟังก์ชั่นจะช่วยลดความแตกต่างอย่างเป็นระบบที่เกิดจากการเปลี่ยนอุปกรณ์ สำหรับชิ้นงานขนาดเล็กหรือชั้นที่ชุบผิวแข็ง เครื่องทดสอบความแข็งแบบไมโครวิคเกอร์ที่มีความแม่นยำสูงกว่าคือตัวเลือกที่เหมาะสม ที่ วิธีการทดสอบความแข็ง ที่กล่าวถึงในบริบทนี้ล้วนต้องมีการประเมินความไม่แน่นอนอย่างรอบคอบ
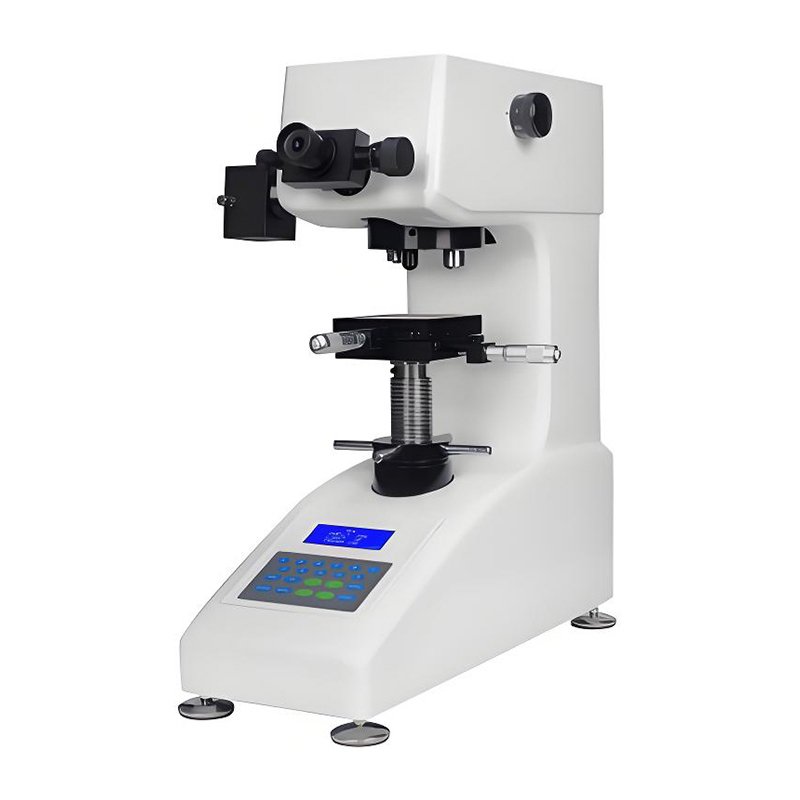 HV-1000Z เครื่องทดสอบความแข็งแบบไมโครวิคเกอร์แบบแมนนวลพร้อมจอแสดงผล LCD เครื่องทดสอบความแข็งไมโครวิคเกอร์นี้วัดชิ้นงานขนาดเล็กและชั้นที่ชุบแข็งพื้นผิวด้วยความแม่นยำสูง มีป้อมปืนอัตโนมัติและการอ่านค่า LCD เหมาะสำหรับการประเมินในห้องปฏิบัติการที่ต้องควบคุมความไม่แน่นอน ดูผลิตภัณฑ์ →
ในการเตรียมตัวอย่างทางโลหะวิทยา ยังทำให้เกิดความไม่แน่นอนในระหว่างการตัด การติดตั้ง และการขัดเงาอีกด้วย การเตรียมที่ไม่สม่ำเสมออาจทำให้ค่าความแข็งที่อ่านได้เปลี่ยนแปลงไปหลายเปอร์เซ็นต์แม้ในตัวอย่างเดียวกันก็ตาม การเลือกวัสดุสิ้นเปลืองทางโลหะวิทยาที่ถูกต้องและปฏิบัติตามขั้นตอนมาตรฐานมีความสำคัญพอๆ กับการเลือกเครื่องทดสอบความแข็งที่เหมาะสม
คำถามที่พบบ่อย
อะไรคือความแตกต่างระหว่างความไม่แน่นอนในการวัดและข้อผิดพลาดในการวัด?
ข้อผิดพลาดในการวัดคือความแตกต่างระหว่างค่าที่วัดได้กับค่าจริง ความไม่แน่นอนในการวัดเป็นพารามิเตอร์ที่ใช้วัดปริมาณการกระจายตัวของผลการวัด ข้อผิดพลาดเป็นค่าเดียว ความไม่แน่นอนเป็นช่วง
ความไม่แน่นอนที่เพิ่มขึ้นเมื่อ k เท่ากับ 2 หมายความว่าอย่างไร
หมายความว่าช่วงที่กำหนดโดยผลการวัด ±ความไม่แน่นอนที่ขยายออกไปมีระดับความเชื่อมั่นประมาณ 95 เปอร์เซ็นต์ หากคุณวัดซ้ำหลายครั้ง ผลลัพธ์ประมาณ 95 เปอร์เซ็นต์จะอยู่ในช่วงเวลานั้น
เหตุใดความไม่แน่นอนในการสอบเทียบจึงมีความสำคัญ
ความไม่แน่นอนในการสอบเทียบจะบอกคุณว่ามาตรฐานอ้างอิงของคุณมีความแม่นยำเพียงใด มันแพร่กระจายไปสู่การวัดของคุณเอง ใบรับรองการสอบเทียบที่มีความไม่แน่นอนสูงหมายความว่าอุปกรณ์ของคุณไม่สามารถตรวจสอบพิกัดความเผื่อที่แคบมากได้
ฉันจะลดความไม่แน่นอนในการวัดได้อย่างไร
ใช้อุปกรณ์ที่ได้รับการปรับเทียบ ควบคุมสภาพแวดล้อม สร้างมาตรฐานขั้นตอนการปฏิบัติงานของผู้ปฏิบัติงาน และเพิ่มจำนวนการวัดซ้ำ ในการทดสอบวัสดุ ตรวจสอบให้แน่ใจว่าการเตรียมชิ้นงานทดสอบมีความสม่ำเสมอ

